日本語
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
メーカーは飲料生産ラインをアップグレードする際に何を考慮する必要がありますか?
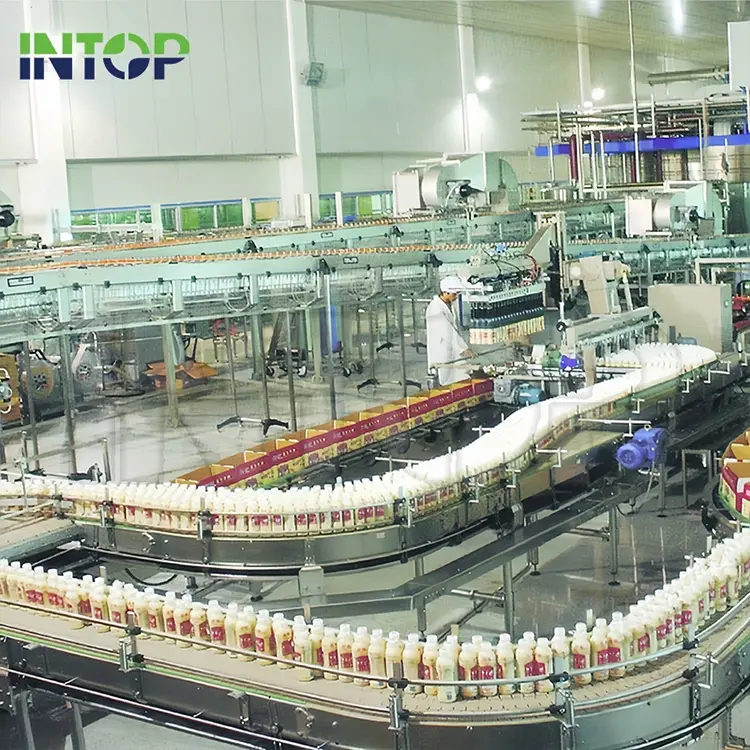
古い機器の交換は、アップグレードの一部にすぎません。飲料生産ライン。より大きな課題は、確実に処理を行うことです。充填そして梱包新たなボトルネックを生じさせることなく、複数の機器を連携して動作させることができます。さまざまな配合や包装形式を扱う飲料メーカーの場合、生産能力のわずかな変更でも、操業のいくつかの段階に影響を与える可能性があります。
多くの工場は、もともと限られた範囲の製品向けに構成されていました。生産需要の変化に伴い、既存の設備は生産期間の短縮、頻繁な製品切り替え、または異なる処理要件に苦戦する可能性があります。これにより、生産ラインのアップグレード単純な機器交換プロジェクトではなく、より広範なエンジニアリング上の決定が求められます。
生産能力を超えます充填速度
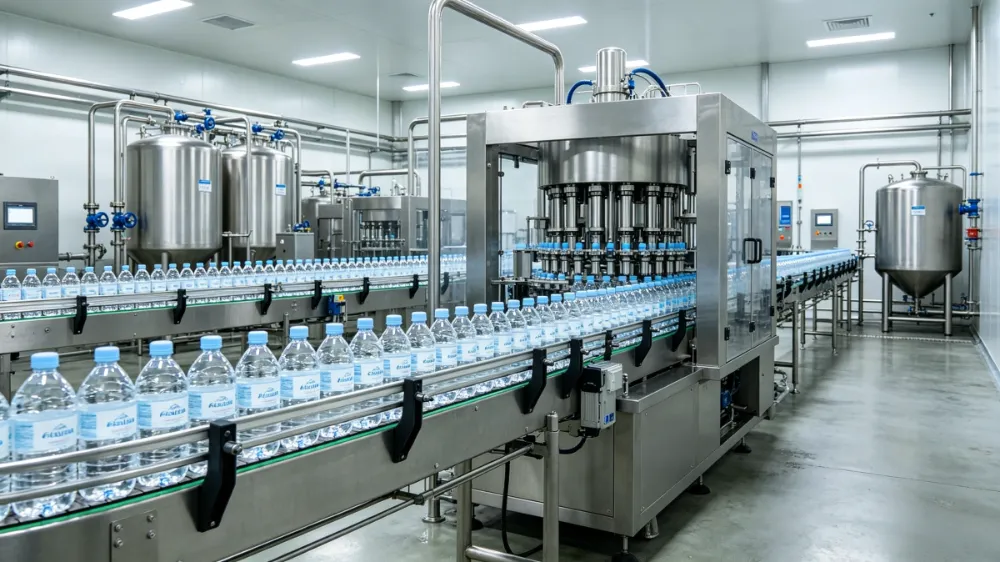
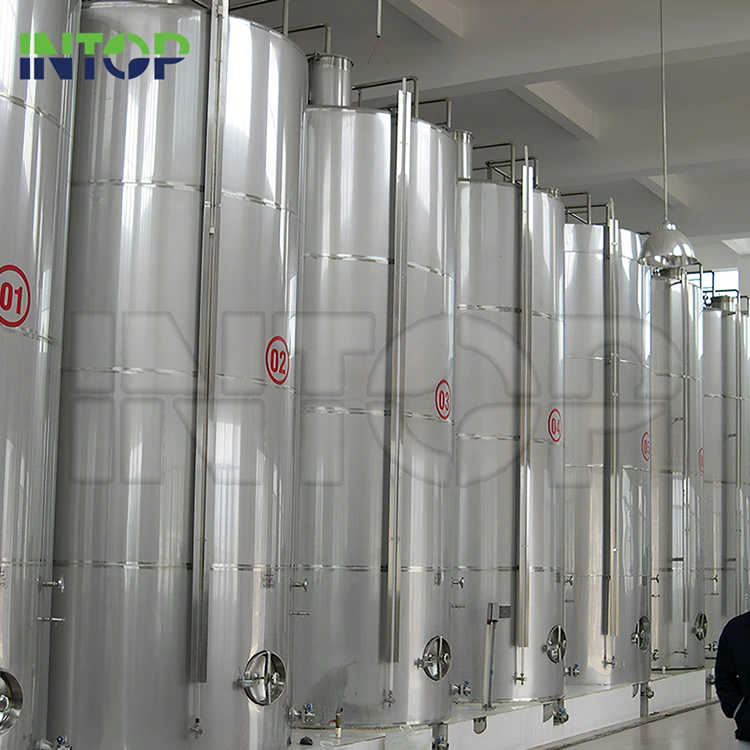
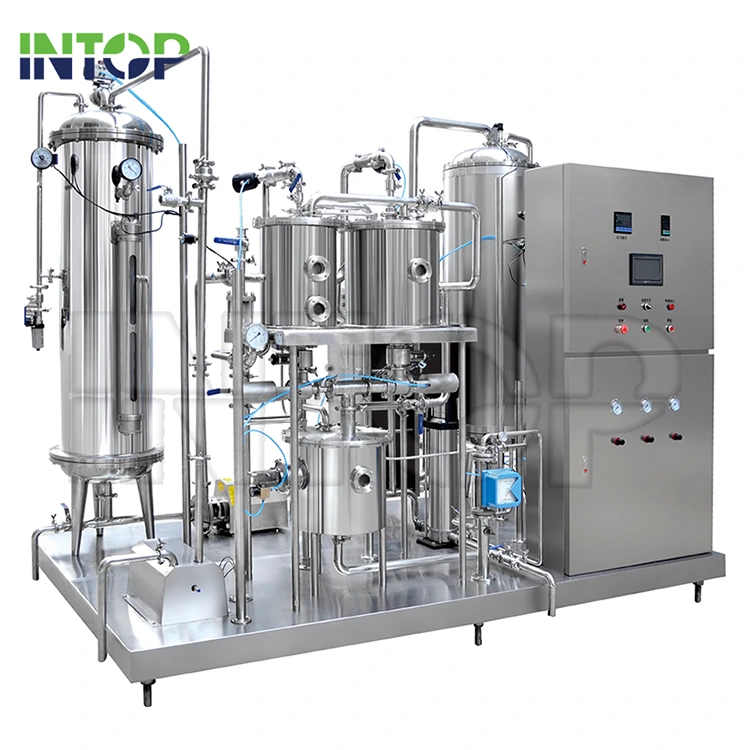
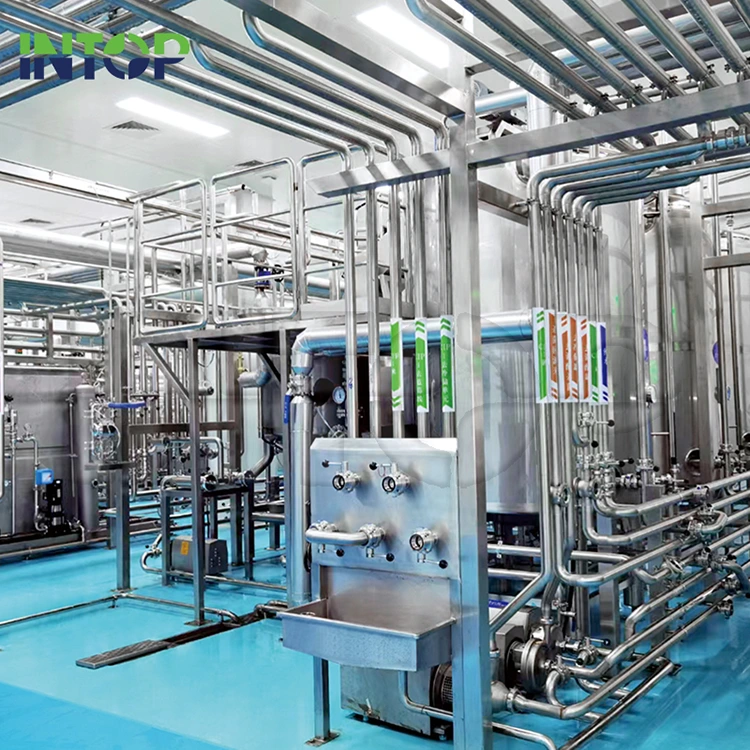
充填機多くの場合、生産能力のアップグレード中に最も注目を集めますが、その定格出力は生産ライン全体の実際の生産能力を表すものではありません。混合タンク, 低温殺菌者, 貯蔵容器, パンプスコンベア システムはすべて、工場が一定期間内に完成飲料をどれだけ生産できるかに影響を与えます。
たとえば、充填を高速化するには、加工飲料のより安定した供給が必要になる場合があります。上流システムが必要な流量を維持できない場合、オペレーターは繰り返し停止し、充填速度が変動し、生産サイクルが長くなる可能性があります。不十分バッファタンク容量加工と充填が異なる速度で動作する場合にも、同様の問題が発生する可能性があります。
装置を交換する前に、メーカーは各生産段階の生産量、実際の稼働効率、洗浄間隔、製品切り替え時間を調査する必要があります。これは、制限が単一のマシンに起因するのか、ライン全体の構成方法に起因するのかを識別するのに役立ちます。
異なる飲料には異なる処理設定が必要です
製品の多様化により、飲料製造施設の計画方法が変化しました。工場で扱えるかもしれない果汁, お茶の飲み物、フレーバー付き飲料、乳製品をベースにした製品およびその他の液体製剤には、それぞれ独自の処理特性があります。
果汁の製造抽出が含まれる場合がありますが、濾過そして低温殺菌。茶飲料には適切な抽出および清澄プロセスが必要ですが、パルプまたは懸濁粒子を含む飲料には、製品の一貫性を損なうことなく固体を処理できる装置が必要です。粘度、酸性度、粒子サイズ、熱に対する感度もポンプの選択に影響します。ホモジナイザーそして充填システム.
このため、複数製品の設備をアップグレードするには、調整可能な動作パラメータを備えた機器を選択するだけでは不十分です。生産ラインは、配合間の実際の違いに対応する必要があります。場合によっては、複数の飲料を同一の構成に強制的に通すよりも、専用の処理セクションまたは個別の製品回路を使用する方が実用的です。
処理条件は充填方法と一致する必要があります
処理と充填を個別に計画することはできません。加熱、均質化、濾過、脱気は、充填機に届く前の飲料の状態に影響を与えますが、選択された包装方法によっては製造プロセスに追加の要件が課されます。
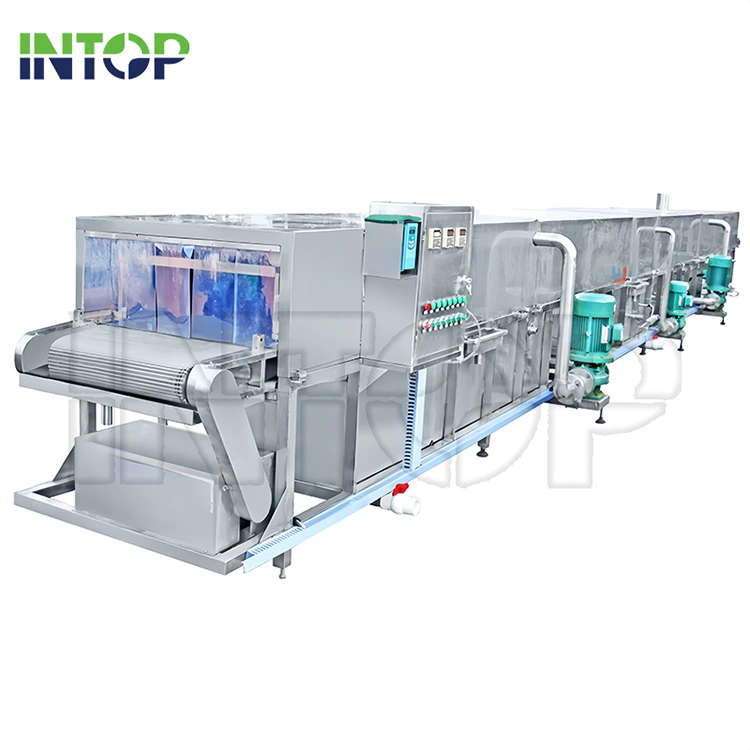
殺菌そしてUHT処理たとえば、さまざまな加工ニーズに対応するため、製品の特性、パッケージングの適合性、および意図された保存期間に応じて選択する必要があります。動作温度と処理時間も、機器の能力だけで決めるのではなく、適切なプロセス検証を通じて確立する必要があります。
充填技術では、別の考慮事項が必要になります。高温充填は通常、高温で充填できる適切な飲料に使用されますが、無菌充填は無菌状態を必要とする製品や包装システム向けに設計されています。製品や保存プロセスによっては、従来の充填が他の用途に適している場合があります。
無菌生産を導入する場合、新しいフィラーの設置はプロジェクトの一部にすぎません。製品の滅菌、無菌輸送、包装の除染、および充填環境の制御は、統合システムとして機能する必要があります。
清掃と衛生状態は生産の可用性に影響します
古い生産ラインをアップグレードする場合、清掃の手配は見落とされがちです。特に施設で配合の異なる飲料を切り替える場合、タンク、パイプライン、バルブ、充填コンポーネントに製品の残留物が残る可能性があります。排水が悪い、または製品が接触するエリアにアクセスできないと、洗浄サイクルが延長され、衛生管理が複雑になる可能性があります。
定置洗浄 (CIP) システム定期的に手作業で分解することなく、指定された機器やパイプラインを通して洗浄液を循環させることで、これらの課題に対処できます。それらの性能は、流速、温度、化学物質の濃度、接触時間などのいくつかの動作条件に依存します。
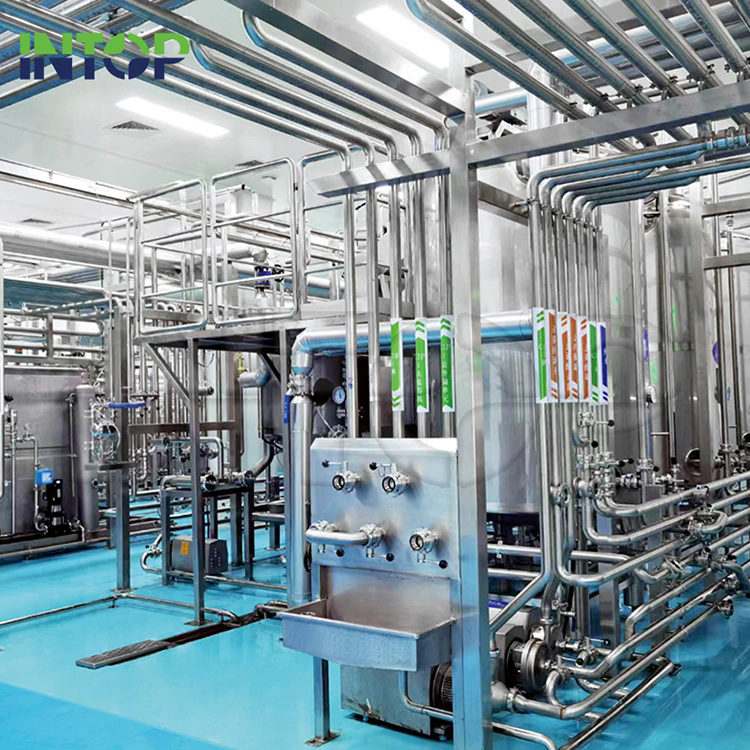
機器の設計も同様に重要です。パイプラインのレイアウトは効果的な排水を可能にし、製品接触面、溶接、シール、ガスケットは飲料と含まれる洗浄用化学物質の両方に適している必要があります。これらの詳細は、衛生状態だけでなく、メンテナンス要件や生産バッチ間に必要な時間にも影響します。
自動化は既存の機器に適合する必要がある
自動化のアップグレードは、必ずしも利用可能な最先端の制御システムを導入することではありません。多くの工場にとって、当面の目標は、機械間の調整を改善し、生産中に必要な手動調整を減らすことです。
PLC、HMI、センサー、集中監視システムは、オペレーターが処理温度、流量、タンクレベル、充填量、機器の状態を管理するのに役立ちます。適切に統合すると、プロセスの逸脱を特定し、一貫した動作条件を維持することも容易になります。
ただし、既存の工場に自動化を導入すると、互換性の問題が発生する可能性があります。古いマシンでは異なる制御アーキテクチャや通信プロトコルが使用されている場合があり、それらをすべて置き換えるのは経済的に正当化できない場合があります。頻繁なダウンタイムを引き起こしたり、集中的な手動操作を必要としたりする機器にまず焦点を当てて、段階的にアップグレードする方が、より現実的なアプローチとなる可能性があります。
運営コストと拡張スペースが重要
購入価格は飲料製造ラインのコストの一部にすぎません。加熱、冷却、圧縮空気、水処理清掃などすべてが日々の運営費に貢献します。新しくインストールすると、改善の機会が得られる可能性があります熱回収、水の消費量を削減し、より効率的なものを選択します。ポンプとモーター.
メンテナンスへのアクセスも、長期的な運用コストに影響を与える考慮事項です。機器が近すぎると、日常の保守、コンポーネントの交換、パイプラインの検査がより困難になる可能性があります。アップグレード中、メーカーは、設置スペース、排水、ユーティリティ接続、および頻繁に保守されるコンポーネントへのアクセスを考慮する必要があります。
拡張計画もレイアウトに影響します。追加貯蔵タンク、 新しいフォーマットを埋める製品需要の変化に応じて、より高い処理能力が必要になる場合があります。初期アップグレード時にこれらの可能性を考慮しておくと、後でコストのかかる変更を防ぐことができます。
A 飲料生産ラインのアップグレード個々の機械の仕様ではなく、完全な製造プロセスに基づいて機器を選択する場合に最も効果的です。処理能力、製品特性、充填技術、洗浄手配、操業コストはすべて、同じ生産計画内で機能する必要があります。その結果、将来の製品範囲や生産量の変更にも対応できる余地を残しながら、実際の工場の条件下で一貫した生産量を維持できるラインが完成するはずです。
関連ニュース
メッセージを残してください