日本語
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
多品種飲料生産ライン向けの CIP システムの選び方
工場が同じラインで複数の製品を稼働させている場合、たとえば、午前中にココナッツウォーター、午後にリンゴジュースを生産している場合、CIPシステム単なるサポート機器ではありません。製品の切り替えが実際に機能するか、それとも毎日の頭痛の種になるかは、それによって決まります。
この部分を過小評価している飲料メーカーからの問い合わせが常にあります。彼らは技術的に複数の製品を処理できるラインを購入しましたが、洗浄システムが追いつきません。その結果、バッチ間の長いダウンタイム、相互汚染のリスクが生じ、場合によっては生産日数全体が失われます。
複数の製品の運用に CIP システムを指定する場合に実際に重要になるのは次のとおりです。
洗浄サイクルは製品範囲に合わせて行う必要があります
製品が異なれば、残留する残留物も異なります。乳タンパク質は 75 ~ 80°C でのアルカリ洗浄が必要です。糖分を多く含むフルーツジュースには、異なる濃度とすすぎ手順が必要です。同じラインで乳製品とジュースを切り替える場合、CIP システムは 1 つの一般的なサイクルだけではなく、複数の洗浄プログラムを保存して実行する必要があります。
まともな PLC 制御の CIP ユニットでは、少なくとも 5 ~ 10 個のレシピを保存できるはずです。プログラムを選択してスタートを押すと、システムが残りの作業を処理します。つまり、前すすぎ、アルカリ洗浄、酸洗浄、最終すすぎが、それぞれ特定の製品に適した温度、濃度、持続時間で行われます。
効率を左右するタンク構成
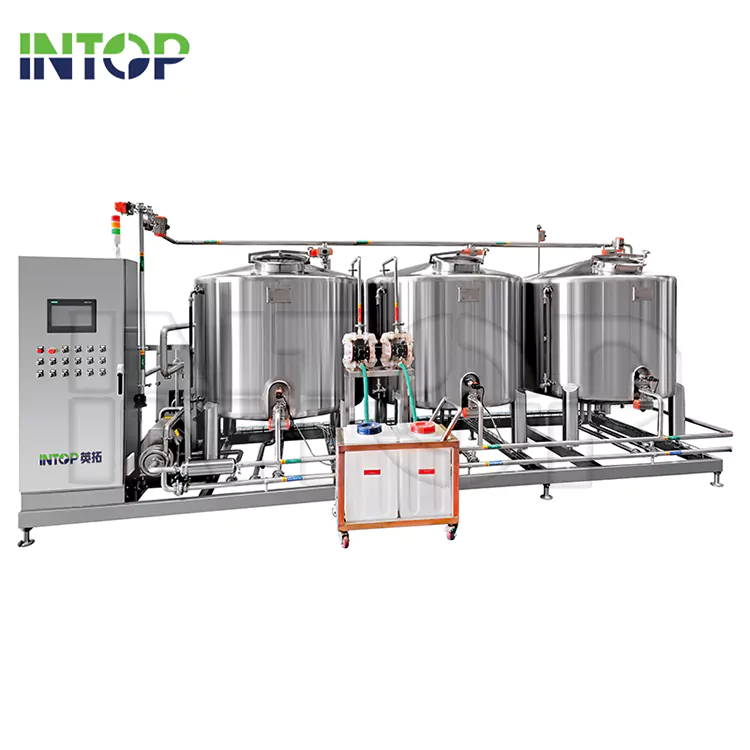
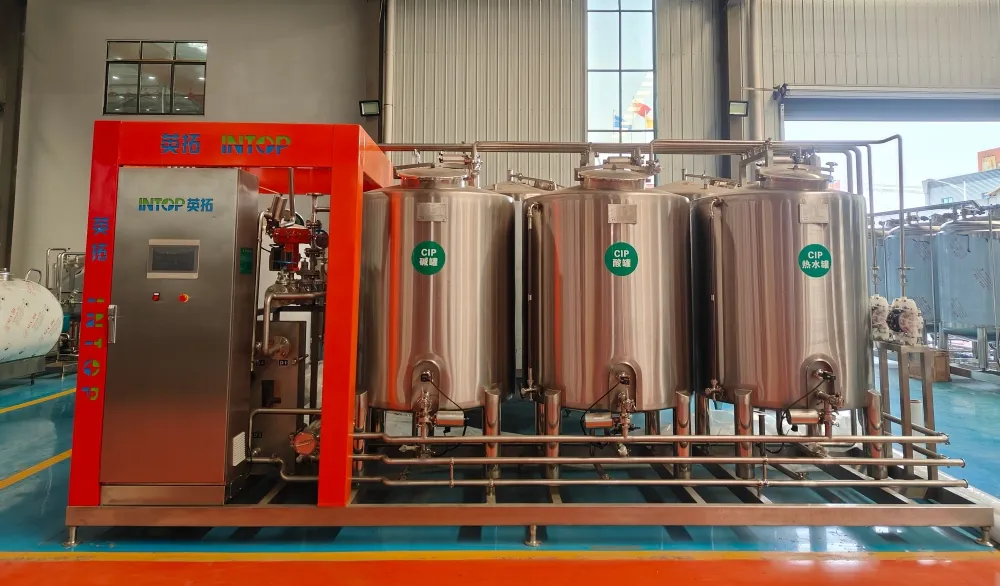
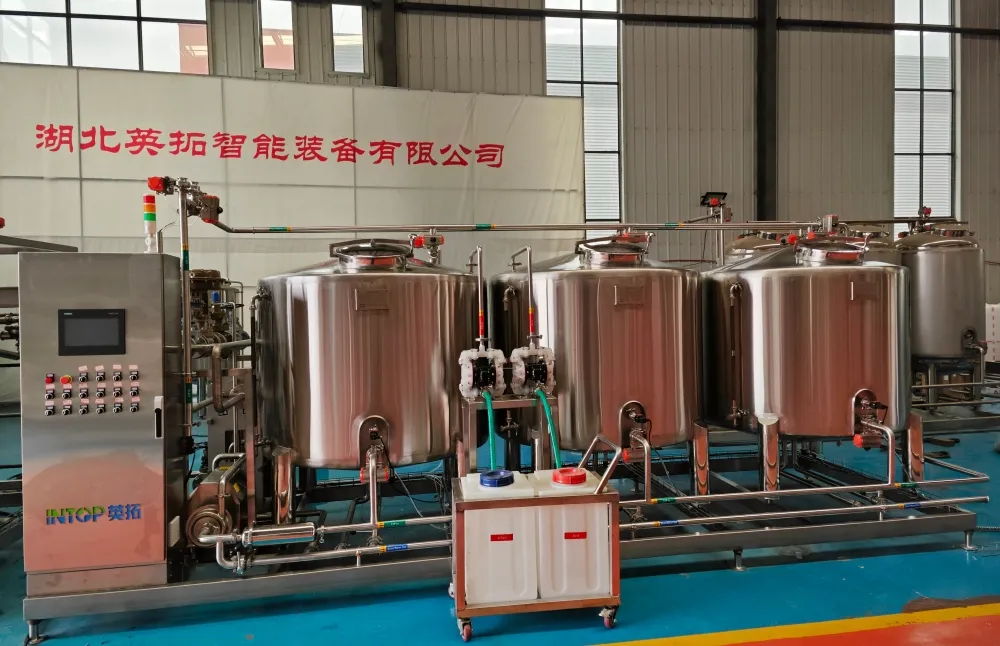
単槽式CIPシステム簡単な操作に対応します。ただし、1 日に複数の製品を実行する場合は、少なくとも 3 つのタンクのセットアップが必要になります。1 つはアルカリ溶液用、もう 1 つは酸用、もう 1 つはすすぎ水用です。これにより、ステップ間でタンクの排水や補充を待たずにシーケンスを実行できます。
2,000 ~ 5,000 L/h の飲料ラインの場合、溶液回収機能を備えた 3 タンク CIP により、洗浄時間を 2 ~ 3 時間から切り替えごとに 60 ~ 90 分に短縮できます。それは、1 日に 2 つの製品を実行するか、4 つの製品を実行するかの違いです。
ソリューションのリカバリは十分に元が取れます
CIP の化学薬品と熱水は安くありません。回収システムは最終すすぎ水を回収し、次のサイクルの前すすぎとして再利用します。毎日の製品切り替えを行うラインでは、水の消費量が 30 ~ 40% 削減され、化学物質の使用量がほぼ同じマージンで削減されます。中規模の事業では、回収期間が 12 ~ 18 か月になるのが一般的です。
自動化レベルによって実際のダウンタイムが決まる
手動 CIP とは、オペレーターが各ステップ (バルブを開く、ポンプを始動する、温度を確認する、時間を計測する) を実行することを意味します。動作しますが、速度が遅く、一貫性がありません。
バルブのルーティング、濃度投与、温度制御、サイクルタイミング、データログなど、すべてを完全に自動で処理します。また、食品安全監査に必要なすべての洗浄サイクルも記録します。複数の製品ラインの場合、自動ルーティング機能が最も重要です。システムは、手動介入なしで製品スイッチごとにどのパイプ、タンク、フィラーを洗浄する必要があるかを認識する必要があります。
結論
生産スケジュールに追いつかない CIP システムは、ラインの残りの部分がどれほど優れていてもボトルネックになります。複数製品の飲料事業を計画している場合は、CIPシステム加工設備や充填設備にも同じ注意を払います。容量、タンク構成、自動化レベル、および回復機能はすべて、実際の生産パターンと一致する必要があります。
どのような構成が自社の製品範囲や容量に適しているかわからない場合は、何を生産しているのか、どのくらいの頻度で切り替えるのかを教えてください。お客様の回線に適切な CIP 設定を検討します。
関連ニュース
メッセージを残してください