日本語
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
殺菌システムが飲料や乳製品の生産に失敗するのはなぜですか?
記事の要約
予期せぬ腐敗、パックの膨張、異臭、マイクロテストの不合格、または異常など、「すべてが順調に見えていたのに、そうではなかった」というつらい瞬間に遭遇したことがあるなら、 恐怖を思い出してください。あなたはすでに真実を知っています。滅菌は 1 つのステップではなく、システムです。最も一般的な故障は「熱不足」が原因ではありません 孤立して。これらは、不一致のプロセス選択、不安定な流れ、不適切な保持、センサーのドリフト、不完全な CIP、オペレーターの回避策、または 密かにリスクを再導入するパッケージング/ギャップの処理。
このガイドでは、背後にある現実世界の問題点を詳しく説明します。滅菌システム、検証と日常の運用における「良い」とはどのようなものかを説明します。 また、味、栄養素、稼働時間、エネルギーを犠牲にすることなく保存期限を守る滅菌ラインを選択 (および実行) するための実用的なチェックリストを提供します。
目次
概要
- ビジネス上の問題を定義します: 賞味期限のリスク、品質の変動、ダウンタイム、監査のプレッシャー
- 故障を根本原因にマッピングします: プロセス、機器、測定、洗浄、および取り扱い
- プロセスの種類と製品 + 包装の一致: UHT と低温殺菌、連続とバッチ
- 制御のための設計: 保持、流れの安定性、熱交換、および CIP の統合
- 機能することを証明する: 検証、データログ、変更管理
- 機能を維持する: メンテナンス、オペレーターの習慣、トラブルシューティングのプレイブック
滅菌に関する苦情を引き起こす問題点
ほとんどの購入者は、朝起きて新しい滅菌器が欲しくなるわけではありません。彼らは問題に目覚めます。これらのいずれかに見覚えがある場合は、おそらく滅菌ステップが実行されていると考えられます。 「プロセスコントロール」よりも「ダメージコントロール」です。
- 保存期間が不安定: マイクロテストには合格したが、流通の初期段階で腐敗するバッチ
- 品質の損失: 調理後の味、色の変化、粘度の変化、栄養素の劣化
- スループットのボトルネック: 滅菌はライン内で最も遅いユニットになります
- 光熱費が高い: 蒸気と冷却の需要が急増し、エネルギー回収が弱い
- 監査に対する不安: 不完全な記録、不明確な検証ロジック、「部族の知識」SOP
- ダウンタイム: 汚れ、ガスケットの漏れ、バルブの故障、実際には洗浄されていない CIP
| 問題点 | 考えられる根本原因 | 実用的な修正 |
|---|---|---|
| テストに合格しても市場では不合格 | コールドスポット、不安定な流れ、不十分な保持制御、加熱後の再汚染 | 最悪の場合の流量での保持時間を確認し、バルブロジックを強化し、滅菌後の取り扱いを確認する |
| 調理後の風味・色の変化 | 過剰処理、遅い加熱/冷却、長い滞留時間 | より高速な熱伝達設計を使用し、設定値を確認し、熱回収段階を最適化します。 |
| 頻繁な汚れ | 製品の焼き付き、不十分な速度プロファイル、弱い CIP カバレッジ | 流速の調整、CIPプログラムの改善、ガスケット/プレート/チューブの表面状態の見直し |
| 監査のギャップ | 明確な検証がない、ログが欠落している、手動によるオーバーライドが文書化されていない | データログ、校正記録、変更管理、トレーニングのサインオフを実装します。 |
1 つだけ覚えておいてください。「もっと熱を与える」が最善の答えになることはめったにありません。より良いコントロールが可能です。
適切な滅菌アプローチの選択
飲料および乳製品の加工では、2 つの広範な戦略でほとんどの商業ニーズをカバーできます。1 つは保存期間を延長するための高温短時間加工です。 流通期間が短く、品質が重視される製品のための低温殺菌。 「正しい」選択は製品によって異なります マトリックス (タンパク質、砂糖、脂肪、果肉)、粘度、パッケージの種類、目標保存期間、および下流の衛生設計。
| アプローチ | こんな方に最適 | よくある落とし穴 | 何を優先するか |
|---|---|---|---|
| UHT スタイルの高速処理 | より長い保存期間目標、敏感な微生物学的リスクプロファイル | 過剰な処理味、変動する流量での保持時間が不安定 | 高速加熱/冷却、検証済みの保持、信頼性の高い自動化とロギング |
| 殺菌 | 品質第一の飲料、短期から中程度の賞味期限、パッケージ製品 | 一貫性のない温度分布、弱いコンテナハンドリング制御 | 均一な加熱、安定したコンベア/バス制御、強力な衛生手順 |
| バッチレトルト処理 | バッチ管理が許容される特定の包装食品 | サイクルタイム、ロード構成エラー、ドキュメントのギャップ | 反復可能な荷重、検証されたサイクル、堅牢なオペレータートレーニング |
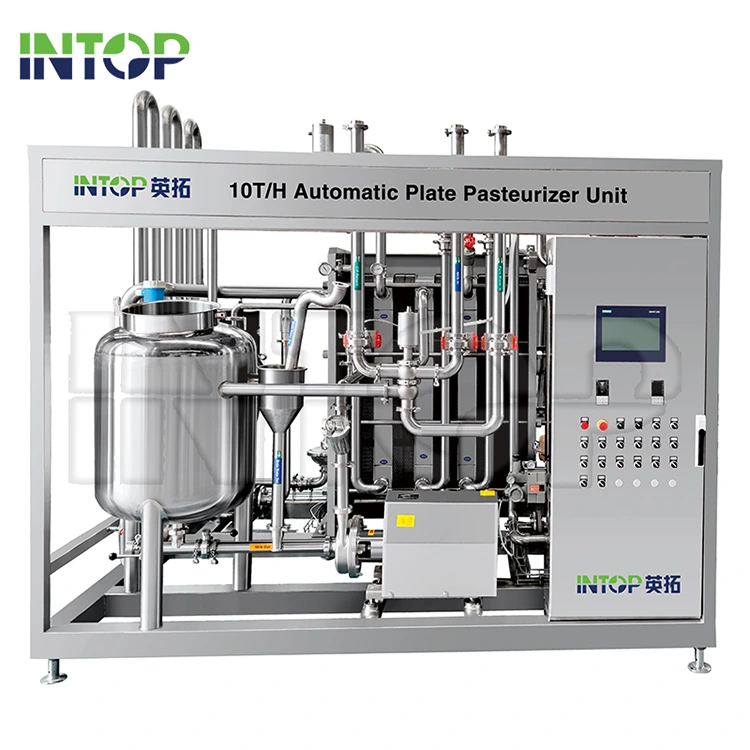
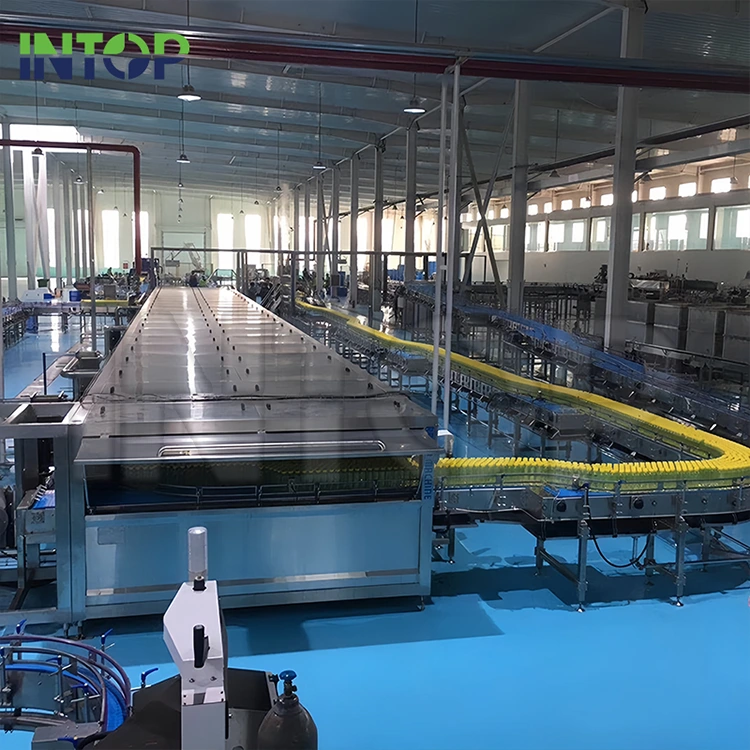
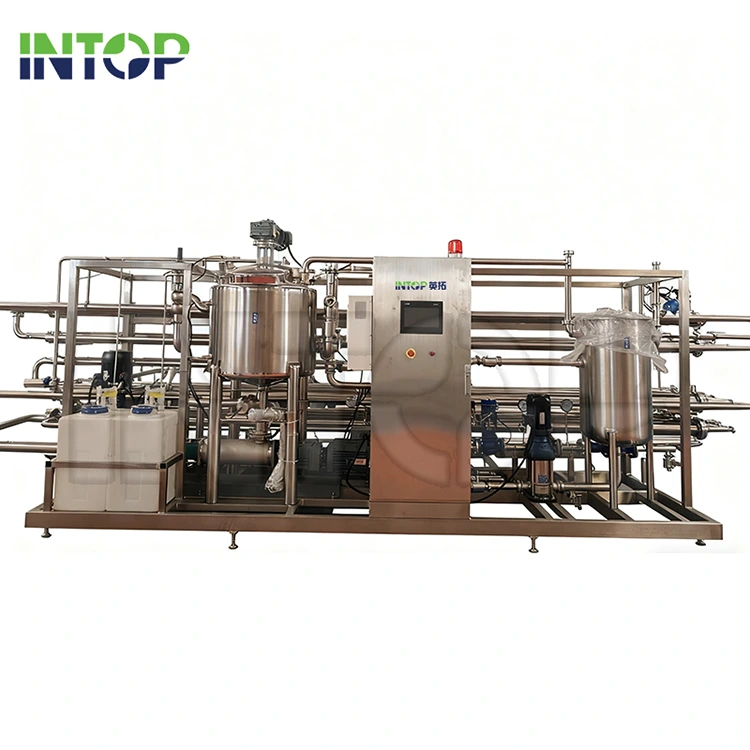
装置の形式は、液体処理用の連続管状またはプレート式ユニット、液体処理用のトンネル スプレーまたはウォーター バス ユニットなど、これらの選択肢に適合することがよくあります。 パッケージ製品、バッチニーズのレトルトなど。重要なのは銘板ではありません。それはあなたが守ることができるコントロール戦略です。
「監査に合格」と「現実に合格」を分けるシステム設計要素
強い滅菌システム再現性を中心に構築されています。最も直接的に影響を与える設計およびエンジニアリング要素は次のとおりです。 微生物の安全性、製品の品質、稼働時間。
保持時間と流動安定性の制御
- 最小流量と最大流量における最悪の場合の滞留時間を確認します。
- (製品が故障した後ではなく) 早期にドリフトを検出する計測器を使用してください。
- 「安全でない」製品が誤って下流に流れ続けることがないように、バイパス/迂回ロジックを設計します。
品質を損なうことなく熱伝達効率を向上
- 通常、急速加熱と急速冷却は優れた親友です。
- エネルギー回収段階では蒸気の需要が減り、温度が安定します。
- 適切なサイズのポンプと熱交換面により、「調理の遅れ」効果が防止されます。
CIPの統合と衛生的な設計
滅菌の失敗の多くは、洗浄の失敗から始まります。掃除が難しいシステムは、最終的にはあなたを傷つけるシステムです。
- CIP の適用範囲がバルブ、デッドレッグ、ガスケット、伝熱面に確実に到達するようにします。
- CIP の「プルーフ」の考え方を構築します: 測定可能な流量、時間、温度、化学物質の濃度。
- 製品の現実を考慮して計画を立ててください。タンパク質、シュガー シロップ、果汁、粘性混合物は、それぞれ異なる汚れ方をします。
自動化、データロギング、およびキャリブレーション
- 特に時間や温度が重要なステップの場合、データ ログはオプションではなくデフォルトにする必要があります。
- 校正間隔はリスクに見合ったものでなければなりません。「昨年校正しました」は慰めの言葉ではありません。
- オペレーターインターフェイスは、回避策を奨励するのではなく、回避策を減らす必要があります。
信頼性とコンプライアンスのための検証と文書化
加工装置の信頼は証拠によって得られます。国内で販売する場合でも、世界中に輸出する場合でも、チームの睡眠は良くなります。 滅菌ステップに明確な検証ストーリーがある場合。
実用的な検証バンドル
- プロセス定義: 製品、包装、目標保存期間、重要な制限、および管理戦略。
- 設置および試運転のチェック:配管、バルブ、センサー、安全装置、ユーティリティ、警報器。
- 運用資格: システムが予想される動作範囲全体で一貫して設定値に達していることを確認します。
- パフォーマンス認定: 微生物および品質の結果が一貫して達成されることを示す最悪の場合の実行。
- 継続的な検証: 製品またはスループットが変化したときの校正、傾向レビュー、および変更管理。
現在の「検証」がフォルダー内の 1 つのテスト結果である場合、非常に長い 1 週間で不快な顧客の苦情が 1 件発生するだけです。
日々のパフォーマンスを安定させるための運用チェックリスト
1 日目には素晴らしい性能を発揮する滅菌器でも、90 日目には静かに劣化する可能性があります。目標は、安定性を退屈なものにすることです。
日常点検
- ドリフトおよび繰り返されるアラームの時間/温度の傾向を確認します。
- 迂回/バイパス ロジックが機能し、実際にバイパスされていないことを確認します。
- シール、ガスケット、バルブの反応をチェックして、初期の漏れの兆候がないか確認します。
毎週の小切手
- 可能な場合はリファレンス チェックを使用してセンサーの精度を検証します。
- 汚れの指標を検査します: 圧力損失の変化、熱伝達性能の損失。
- CIP 結果を確認し、実際の残留パターンに基づいてプログラムを調整します。
変更制御トリガー
- 新しい製品配合 (pH、砂糖、タンパク質、パルプ) または新しいサプライヤー。
- スループットの増加、または滞留時間を変更する新しいパッケージ サイズ。
- 「一時的な」オペレータの習慣が日常的になる。
最高の植物は英雄的な行為に依存しません。彼らはルーチンに依存しています。
機器パートナーとの連携
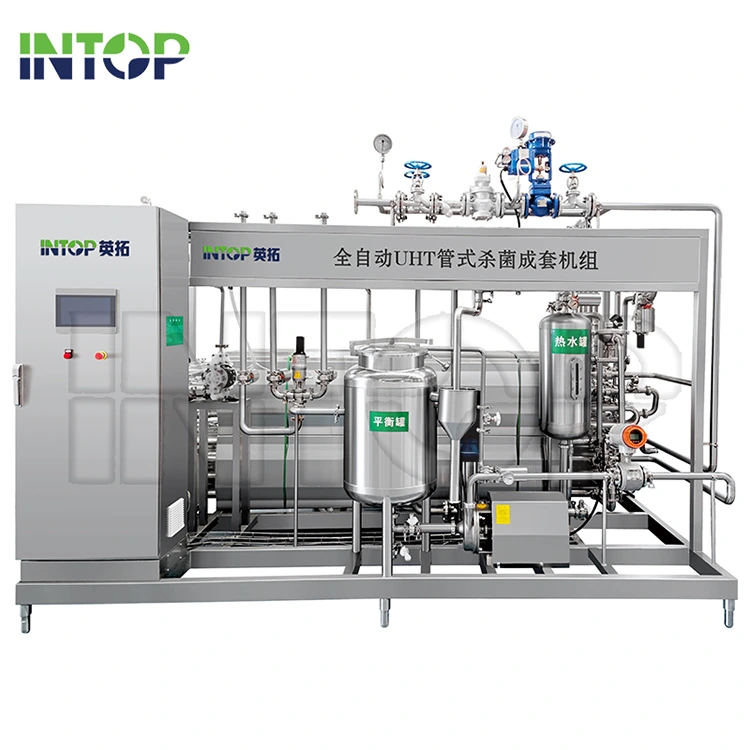
調達している場合滅菌システム、ベンダーの選択は機器の選択と同じくらい重要です。助けてくれるパートナーが欲しい 製品要件を防御可能なプロセスに適合させ、結果を再現可能にする文書化、試運転、トレーニングをサポートします。
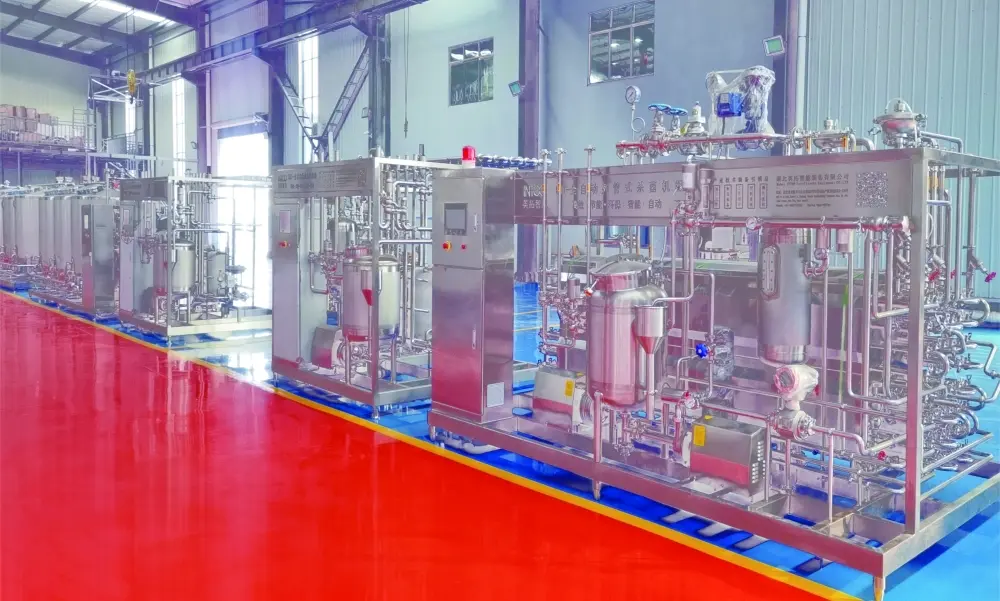
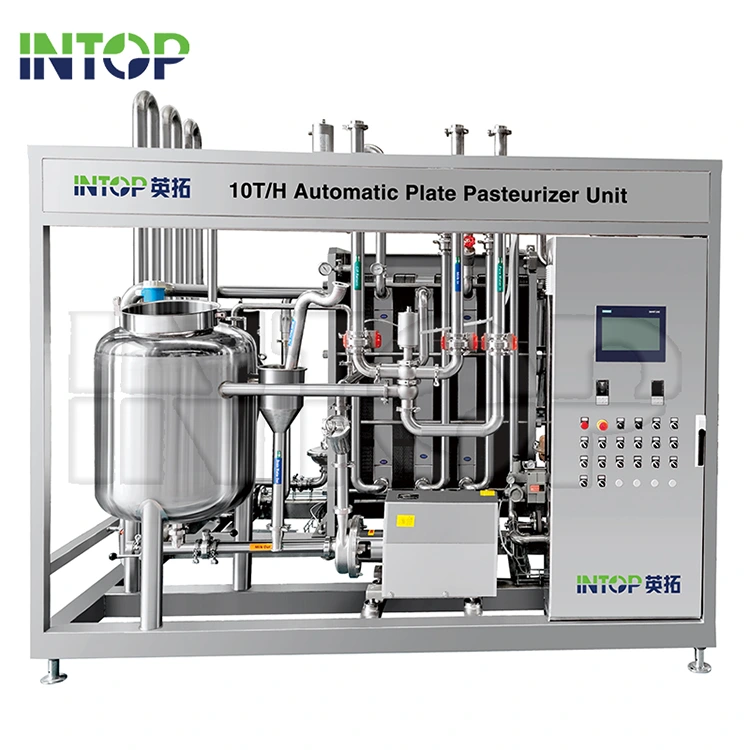
湖北イントップ機械有限公司は、液体にまたがる一般的な飲料および乳製品の加工ニーズを中心に滅菌ポートフォリオを配置しています。 滅菌装置 (管状およびプレート形式など) およびパッケージ化された製品ソリューション (トンネル スプレーやウォーター バス スタイルの低温殺菌など)、さらに 必要に応じて、ボトル傾斜構成やレトルトタイプの処理などのオプションをサポートします。
購入前に尋ねるべき質問
- システムはどのような製品範囲 (粘度、粒子、タンパク質含有量) を扱うように設計されていますか?
- 全流量範囲にわたって保持時間はどのように検証されますか?
- 試運転サポートとオペレータートレーニングには何が含まれますか?
- デフォルトではどのレコードとログが利用可能ですか (アラーム、設定値、トレンド、校正リマインダー)?
- このシステムは、CIP、上流の混合、下流の充填/包装とどのように統合されますか?
よくある質問
滅菌器が設定値に達した場合でも、「ランダムな」腐敗が発生する原因は何ですか?
通常の原因は、流量の不安定性 (実際の保持時間が異なるため)、センサーのドリフト、不完全な CIP (バイオフィルムのリスク)、および加熱後の再汚染です。 バルブ、継手、または下流側の処理による処理。解決策は、最悪の場合の滞留時間を検証し、衛生設計を強化し、 検証ルーチン。
安全を保ちながら調理済みの風味を減らすにはどうすればよいですか?
より速い熱伝導とより速い冷却を優先し、実際の製品の動作に対して設定値を再確認します。多くの品質問題は次のような原因から発生します。 ターゲットの Kill ステップ自体によるものではなく、不必要な滞留時間です。
液体滅菌器の代わりにパッケージ製品低温殺菌器を検討すべきなのはどのような場合ですか?
熱処理中に製品がすでに容器に入っている場合(または配合やライン設計によりそのように処理する必要がある場合)、トンネルを作成します。 スプレーまたはウォーターバススタイルの低温殺菌の方が適しているかもしれません。重要な要件は、「平均温度」だけでなく、すべての容器を均一に加熱することです。
最新の滅菌ラインにはどのような文書が必要ですか?
少なくとも: 試運転記録、SOP、重要な制御ロジックの説明、アラームおよびトレンドロギング機能、校正ガイダンス、および明確な 製品変更時に拡張できる検証アプローチ。
私のライン向けの滅菌システムを候補リストに掲載する最も早い方法は何ですか?
製品 (粘度、微粒子、pH)、包装形式、目標保存期間、必要なスループットをリストし、どのプロセス タイプが可能かを確認します。 最小限の品質ダメージと最強のコントロール性で結果をもたらします。ベンダーが管理と検証を明確に説明できない場合は、買い物を続けてください。
最終的なポイント
最高の滅菌システム「製品を加熱する」だけではありません。マイクロセーフティ、感覚品質、品質などの結果を予測可能にすることでブランドを保護します。 そしてライン効率 - 毎日、オペレーターからオペレーター、バッチからバッチまで。
新しいラインを計画している場合、または既存のラインのトラブルシューティングを行っている場合は、製品タイプ、パッケージ、スループット目標を共有してください。お問い合わせに お客様のプロセスと市場の期待に適合する滅菌構成について話し合います。
関連ニュース
メッセージを残してください